Balita

Proseso ng paggawa ng bolt

2026-06-16

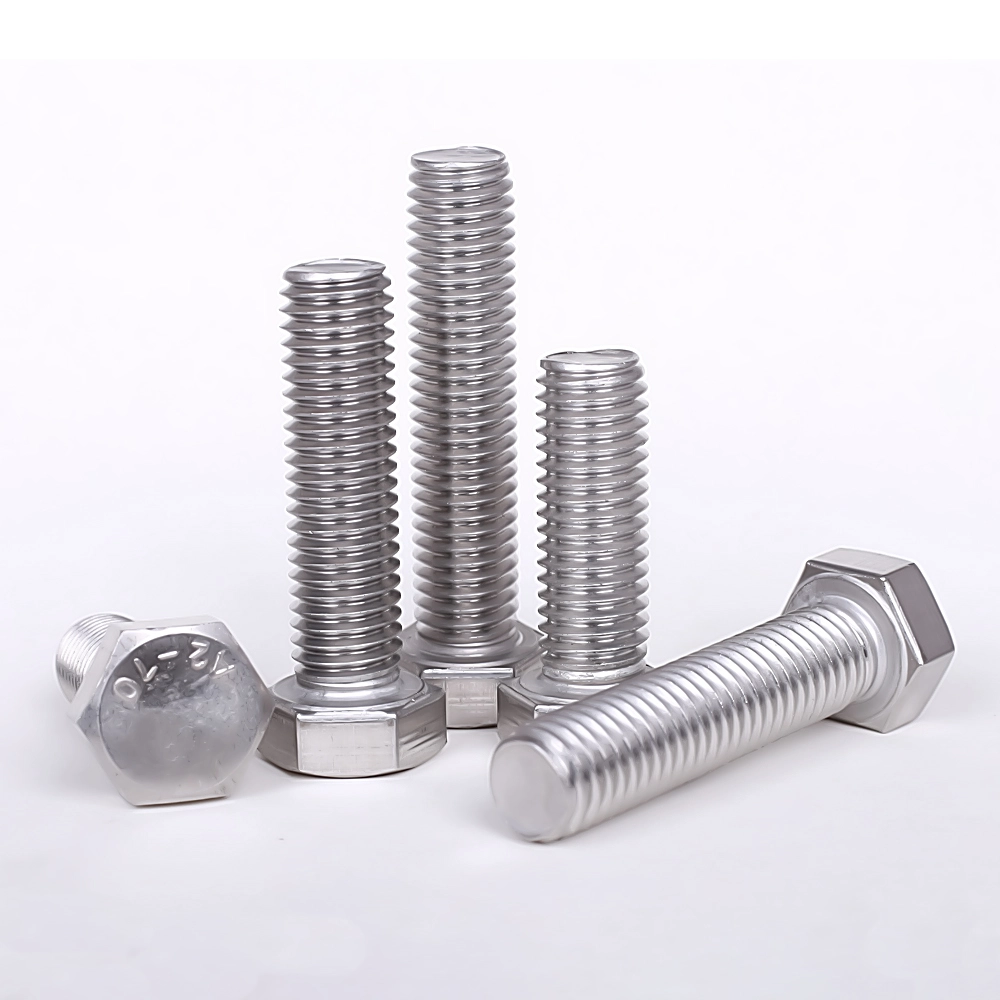
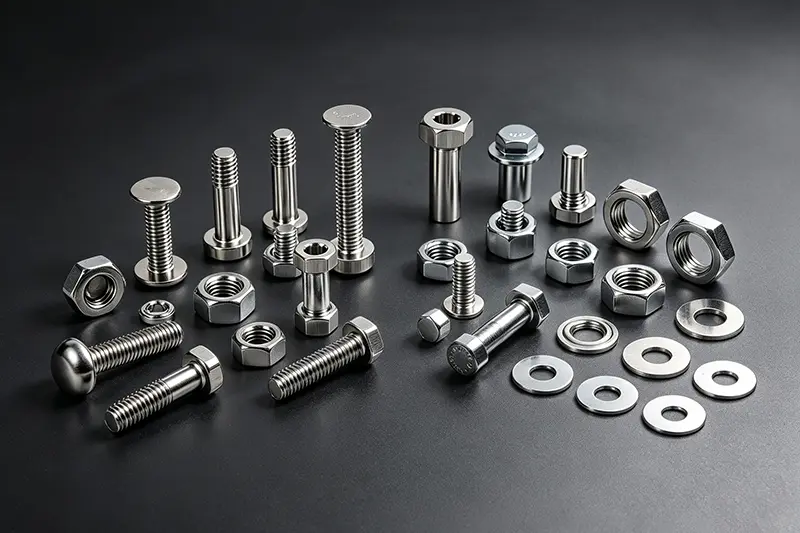
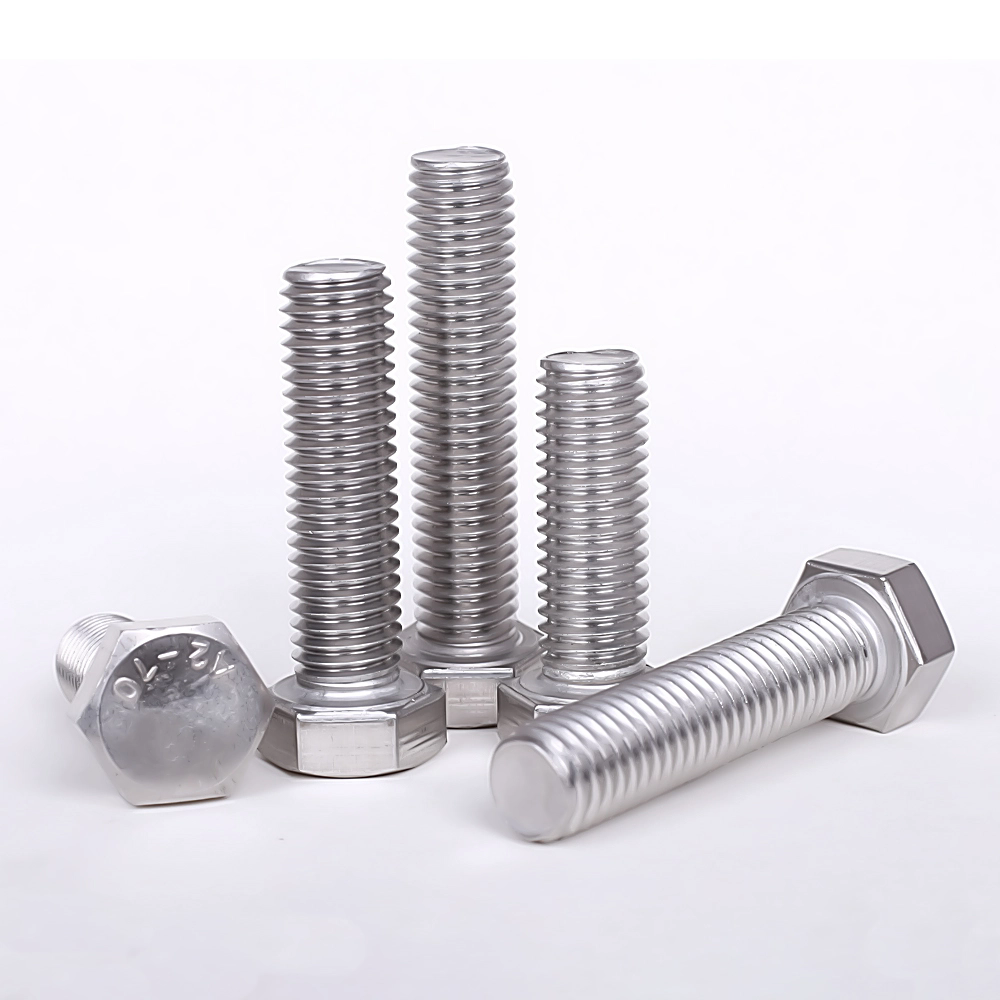
Boltsay ikinategorya sa ordinaryong carbon steel bolts, high-strength bolts (grade 8.8, 10.9, at 12.9), at stainless steel bolts. Bagama't ang mga pangunahing proseso ng pagmamanupaktura ay halos magkapareho, ang mga high-strength bolts ay nangangailangan ng karagdagang hakbang sa heat treatment, samantalang ang mga stainless steel bolts ay sumasailalim sa pag-aatsara at pagpapatahimik. 

I. Papasok na Raw Material Inspection

Mga hilaw na materyales: Wire rod (coiled steel); Kasama sa mga materyal na grado ang Q235, 45#, 40Cr, 35CrMo, at 304/316 na hindi kinakalawang na asero.

Visual na inspeksyon: Suriin kung may mga bitak, kalawang, o delamination sa ibabaw.

Physicochemical testing: Material spectral analysis, tensile strength, at tigas.

Dimensional na pag-verify: Tiyaking ang diameter ng wire ay nakakatugon sa mga detalye ng bolt blank.


II. Wire Drawing (Cold Drawing)

Ang paunang diameter ng wire rod ay napakalaki at dapat na iguhit pababa sa karaniwang blangko na lapad.

Pag-aatsara: Paglulubog ng hydrochloric acid upang alisin ang sukat sa ibabaw at kalawang.

Neutralisasyon, pagbabanlaw ng tubig, at phosphating: Pagbubuo ng isang lubricating phosphate film sa ibabaw.

Saponification: Paglalapat ng lubricating powder upang mabawasan ang pagkasira sa mga cold-heading dies.

Cold drawing: Maramihang drawing pass upang bawasan ang diameter ng wire sa target na laki ng pagproseso.

Coiling: Ang wire ay pinuputol sa mga coils, handa na para sa malamig na heading.


III. Cold Heading (Core Process: Pagbubuo ng bolt head at shank blank sa isang operasyon)

Gumagamit ng multi-station cold-heading machine; ang pagbuo ay nangyayari sa pamamagitan ng pagpilit sa temperatura ng silid (walang pag-init).

Pagpapakain at pagputol: Ang stock ng wire ay pinutol sa kinakailangang kabuuang haba ng bolt.

Unang suntok (pre-heading): Paunang pagpilit upang mabuo ang hugis ng ulo.

Pangalawang suntok (finish heading): Binubuo ang hex head, round head, o pan head; sabay-sabay na binabawasan ang diameter ng shank at bumubuo ng chamfer.

Pag-ejection: Gumagawa ng blankong blangko na makinis na shank (hindi naka-thread).

Kontrol ng depekto: Sinusuri kung may nabasag na ulo, mga ulo sa labas ng gitna, hindi pare-pareho ang haba ng shank, at burr.


IV. Thread Rolling (Pagproseso ng Thread)

Nakikilala sa pamamagitan ng thread rolling (para sa high-precision, high-strength bolts) kumpara sa flat-die thread rolling (para sa standard bolts).

Blangkong paglo-load, pagpoposisyon, at pag-clamping.

Dalawang thread-rolling dies ang umiikot sa isa't isa upang i-extrude ang mga karaniwang external na thread papunta sa shank.

Pag-inspeksyon sa thread gauge (Go/No-Go): Tinitiyak ang katumpakan ng thread fit.

Deburring: Pag-alis ng mga burr mula sa mga gilid ng sinulid.


V. Heat Treatment (Kinakailangan lamang para sa mataas na lakasbolts, Baitang 4.8 pataas; opsyonal para sa karaniwang Grade 4.8 bolts)

Layunin: Upang mapahusay ang lakas, tigas, at tigas, makamit ang... 8.8/10.9/12.9 Mga Marka ng Lakas

1. Pagsusubo

Pinainit sa isang mesh-belt furnace sa 800–900°C, na sinusundan ng mabilis na paglamig ng langis upang tumaas ang tigas.

2. Tempering

Muling pinainit at hinawakan sa katamtamang temperatura upang mapawi ang mga panloob na pagsusubo ng stress at maiwasan ang malutong na bali.

3. Paglamig at Paglabas

Post-heat treatment inspeksyon ng tigas at microstructure; inayos muli ang mga bahaging hindi naaayon.


VI. Paggamot sa Ibabaw (Corrosion/proteksyon sa kalawang; pinili ang proseso batay sa mga kinakailangan)

1. Electro-galvanizing (Standard bolts)

Degreasing → Pag-aatsara → Pag-activate → Zinc plating → Passivation (Blue-white, iridescent, black) → Sealing

Mga Bentahe: Mababang gastos; Mga Disadvantages: Madaling masira ang hydrogen sa mataas na temperatura; ipinagbabawal ang electro-galvanizing para sa high-strength 10.9/12.9 bolts.

2. Hot-dip Galvanizing (Power industry at heavy-duty outdoor bolts)

Pag-aatsara at pag-flux → Paglubog ng zinc sa mataas na temperatura; makapal na patong, mahusay na paglaban sa kaagnasan; ang mga thread ay nangangailangan ng paglilinis pagkatapos ng proseso.

3. Dacromet / Geomet (Para sa mga high-strength bolts)

Walang hydrogen embrittlement; superior rust resistance kumpara sa galvanizing; lumalaban sa spray ng asin; pangunahing pagpipilian para sa mga bagong bahagi ng enerhiya at automotive na may mataas na lakas.

4. Pag-itim / Pag-bluing (Murang halaga na panloob na bolts)

Alkalina oksihenasyon; panandaliang proteksyon sa kalawang lamang; walang coating layer.

5. Espesyal na Stainless Steel: Pag-aatsara at Pag-iwas

Tinatanggal ang sukat sa pagpoproseso/mga oksido; pinahuhusay ang paglaban sa kalawang ng hindi kinakalawang na asero.


VII. Buong Inspeksyon at Pag-uuri

Visual na inspeksyon (100%): Mga bitak, dents, burr, pagbabalat ng coating.

Dimensional na inspeksyon: Kabuuang haba, hex na lapad sa mga flat, kapal, panlabas na diameter ng thread.

Mechanical spot checks: lakas ng makunat, lakas ng ani, tigas, pagsubok ng metalikang kuwintas.

Optical sorting machine: Awtomatikong pag-uuri upang alisin ang mga may sira na bahagi.

VIII. Hydrogen Relief Baking (Mandatory para sa galvanized high-strength bolts)

Inihurnong sa 200–230°C sa loob ng 2–4 na oras sa loob ng 24 na oras ng paglulubog upang maalis ang pagkawasak ng hydrogen at maiwasan ang pagkabali na dulot ng stress.


IX. Packaging at Warehousing

Nakabalot ayon sa detalye at grado; may label (pagtutukoy, lakas, materyal, numero ng batch). Moisture-proof packaging; bodega at pagpapadala.


Mga Kaugnay na Balita
X
Gumagamit kami ng cookies upang mag-alok sa iyo ng mas magandang karanasan sa pagba-browse, pag-aralan ang trapiko sa site at i-personalize ang nilalaman. Sa paggamit ng site na ito, sumasang-ayon ka sa aming paggamit ng cookies. Patakaran sa Privacy